
In die olie- en gasbedryf is die gehalte en betroubaarheid van pypleidingmateriale van die allergrootste belang. Onder die verskillende tipes pype wat gebruik word, staan API 5L X80-pype uit vir sy uitstekende sterkte en werkverrigting in veeleisende omgewings. Maar hoe verseker vervaardigers dat hierdie pype voldoen aan die streng gehaltestandaarde wat vir kritieke toepassings vereis word? Kom ons delf in die omvattende toetsprosedures wat die uitnemendheid van API 5L X80-pype waarborg.
|
|
|
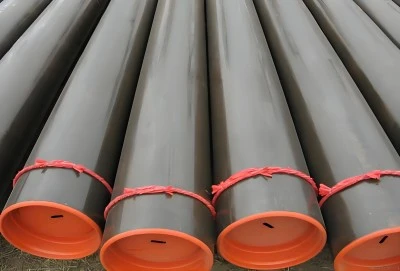
API 5L X80 pypstandaarde
Voordat ons die toetsprosedures ondersoek, is dit noodsaaklik om te verstaan wat API 5L X80-pype onderskei. Hierdie hoëgraadse staalpype word vervaardig volgens die Amerikaanse Petroleuminstituut se 5L-spesifikasie, met "X80" wat 'n minimum vloeigrens van 80 000 psi (551 MPa) aandui. Hierdie sterktevlak maak hulle ideaal vir hoëdrukpyplyne in uitdagende terreine en toepassings op see.
Die API 5L-standaard stel twee produkspesifikasievlakke vas: PSL1 en PSL2. Alhoewel beide vlakke hoëgehaltepype verseker, stel PSL2 bykomende toetsvereistes en strenger kontroles op chemiese samestelling en meganiese eienskappe. Vir X80-graadpype word PSL2 meer algemeen gespesifiseer as gevolg van die veeleisende aard van hul toepassings.
Nie-vernietigende toetsing (NDT) vir API 5L X80 pype
Nie-vernietigende toetsing is 'n deurslaggewende aspek van gehalteversekering vir API 5L X80 pype. Hierdie metodes laat vervaardigers toe om pype deeglik te inspekteer sonder om hul strukturele integriteit in te boet. Die primêre NDT-metodes wat gebruik word, sluit in:
1. Ultrasoniese Toetsing (UT): Hierdie metode gebruik hoëfrekwensie klankgolwe om interne foute op te spoor, wanddikte te meet en potensiële swak punte in die pyp te identifiseer. Vir API 5L X80 pype word outomatiese ultrasoniese toetsing dikwels gebruik om 100% bedekking van die pypliggaam en lasnate te verseker.
2. Radiografiese Toetsing (RT): X-strale of gammastrale word gebruik om beelde van die pyp se interne struktuur te skep, wat defekte soos porositeit, insluitings of onvolledige samesmelting in sweislasse openbaar. RT is veral nuttig vir die ondersoek van dikwandige X80-pype waar ultrasoniese penetrasie beperk kan word.
3. Magnetiese deeltjie-inspeksie (MPI): Hierdie metode word gebruik om oppervlak- en naby-oppervlak-defekte in ferromagnetiese materiale op te spoor. Vir X80-pype word MPI dikwels toegepas om die pyppunte te inspekteer en enige herstelwerk wat tydens vervaardiging gemaak is.
4. Wisselstroomtoetsing: Hierdie elektromagnetiese tegniek word gebruik om oppervlak- en naby-oppervlak foute op te spoor, asook om die hittebehandeling van X80-pype te verifieer.
Hierdie NDT-metodes word tipies uitgevoer in ooreenstemming met internasionaal erkende standaarde soos ASTM E213 vir ultrasoniese toetsing en ASTM E94 vir radiografiese toetsing.
Meganiese eiendomstoetse vir API 5L X80-pyp
Terwyl nie-vernietigende toetse die strukturele integriteit van API 5L X80-pype verseker, verifieer meganiese eienskaptoetse dat die pype aan die gespesifiseerde sterkte- en taaiheidsvereistes voldoen. Hierdie toetse sluit in:
1. Trektoetsing: Monsters van die pypliggaam en sweisnaat word aan trekkragte onderwerp om vloeisterkte, treksterkte en verlenging te bepaal. Vir X80-pype moet die minimum opbrengssterkte 555 MPa (80,500 625 psi) wees, met 'n treksterktereeks van 825-90,600 MPa (119,600 XNUMX-XNUMX XNUMX psi).
2. Charpy V-Notch Impak Toetsing: Hierdie toets meet die taaiheid van die materiaal by gespesifiseerde temperature. Vir X80-pype is die impakenergievereistes tipies hoër as vir laergraadpype, wat beter weerstand teen bros breuk in moeilike omgewings verseker.
3. Hardheidtoetsing: Vickers- of Rockwell-hardheidstoetse word uitgevoer om konsekwente materiaaleienskappe oor die pypliggaam en sweisareas te verseker.
4. Afplattoets: Hierdie toets assesseer die rekbaarheid en sweisintegriteit van die pyp deur 'n ring wat van die pypkant gesny is plat te maak totdat 'n gespesifiseerde hoogte bereik is.
5. Begeleide Buigtoets: Vir gelaste pype evalueer hierdie toets die rekbaarheid en gesondheid van die sweislas deur 'n monster tot 'n voorgeskrewe kromming te buig.
6. Drop Weight Tear Test (DWTT): Hierdie toets is van kardinale belang vir X80-pype wat in lae-temperatuur-omgewings gebruik word, aangesien dit die weerstand teen brosbreuk-voortplanting bepaal.
Al hierdie toetse word uitgevoer in ooreenstemming met die vereistes uiteengesit in die API 5L-spesifikasie en verwante standaarde soos ASTM A370 vir meganiese toetsing van staalprodukte.
Benewens hierdie standaardtoetse, kan API 5L X80-pype gespesialiseerde toetse ondergaan, afhangende van hul beoogde toepassing. Pype wat bestem is vir suur diensomgewings, kan byvoorbeeld onderwerp word aan waterstofgeïnduseerde kraaktoetse (HIC) en sulfiedspanningskraaktoetse (SSC) om hul weerstand teen hierdie spesifieke tipes korrosie te verseker.
Die vervaardigingsproses vir API 5L X80-pype behels ook streng gehaltebeheermaatreëls. Dit sluit noukeurige beheer van die chemiese samestelling in, met veral aandag aan elemente soos koolstof, mangaan en mikrolegeringselemente soos niobium en vanadium. Die hittebehandelingsproses, wat tipies noukeurig beheerde blus en tempering behels, is deurslaggewend vir die bereiking van die verlangde mikrostruktuur en meganiese eienskappe.
Verder word dimensionele toleransies streng beheer en geverifieer deur die hele vervaardigingsproses. Dit sluit kontrole op die buitenste deursnee, wanddikte, reguitheid en eindvierkantheid in. Hierdie dimensionele kontrole verseker dat die pype behoorlik inmekaar pas tydens pypleidingkonstruksie en hul strukturele integriteit onder operasionele druk behou.
Dit is opmerklik dat die toetsprosedures vir API 5L X80-pype nie net daarop gaan om aan minimum standaarde te voldoen nie. Baie vervaardigers en eindgebruikers spesifiseer bykomende vereistes buite die API 5L-standaard om selfs hoër vlakke van kwaliteit en betroubaarheid te verseker. Dit kan strenger limiete op chemiese samestelling, strenger toleransies op meganiese eienskappe of bykomende gespesialiseerde toetse insluit.
Die omvattende aard van hierdie toetsprosedures beklemtoon die kritieke belangrikheid van kwaliteit in pypleidingmateriaal. Vir API 5L X80 pype, wat dikwels gebruik word in hoë-belang toepassings waar mislukking ernstige gevolge kan hê, hierdie streng gehalteversekering maatreëls is noodsaaklik. Hulle verskaf vertroue aan pypleidingoperateurs, regulerende liggame en die publiek dat hierdie pypleidings gebou is om die veeleisende toestande te weerstaan wat hulle gedurende hul operasionele leeftyd in die gesig staar.
API 5L X80 Pype Vervaardiger
Die toetsprosedures vir API 5L X80-pype is omvattend en streng, wat die kritieke aard van hul toepassings in die olie- en gasbedryf weerspieël. Van nie-vernietigende toetsmetodes wat strukturele integriteit verseker tot meganiese eienskaptoetse wat sterkte en taaiheid verifieer, word elke aspek van hierdie pype ondersoek om aan industriestandaarde te voldoen en dit te oortref.
By Longma Groep verstaan ons die belangrikheid van hierdie gehalteversekeringsmaatreëls. As 'n toonaangewende vervaardiger van API 5L X80-pype , gebruik ons die nuutste toetsapparatuur en voldoen ons aan die strengste gehaltebeheerprosedures. Ons toewyding aan uitnemendheid verseker dat elke pyp wat ons produseer aan die hoogste standaarde van gehalte en betroubaarheid voldoen.
As u opsoek is na API 5L X80-pype waarop u kan vertrou vir u kritieke pyplynprojekte, hoef u nie verder te soek nie. Kontak ons vandag by info@longma-group.com om meer te wete te kom oor ons produkte en hoe ons aan u spesifieke behoeftes kan voldoen. Laat Longma Group u vennoot wees in die bou van veilige, doeltreffende en duursame pyplyninfrastruktuur.








