
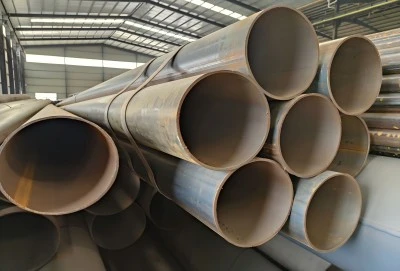
Elektriese weerstandsgesweisde (ERW) pype het 'n hoeksteen in verskeie industrieë geword, van olie en gas tot konstruksie en infrastruktuur. Die gewildheid daarvan spruit uit die sterkte, duursaamheid en koste-effektiwiteit daarvan. Maar het jy al ooit gewonder hoe hierdie noodsaaklike pype gemaak word? Kom ons duik in die fassinerende wêreld van ERW-pypvervaardiging en verken elke stap van die proses, van grondstofvoorbereiding tot die finale produk.
|
|
|
Grondstowwe Voorbereiding en Vorming
Die reis van 'n elektriese weerstandsgesweisde pyp begin met hoëgehalte-staal. Vervaardigers gebruik tipies warmgewalste staalspoele as die primêre grondstof. Hierdie spoele word noukeurig gekies op grond van die verlangde spesifikasies van die finale produk, insluitend faktore soos chemiese samestelling, meganiese eienskappe en dimensionele vereistes.
Die eerste stap in die vervaardigingsproses is om die staalplaat af te rol en dit deur 'n reeks rollers te voer. Hierdie proses, bekend as gelykmaak of afplatting, verseker dat die staalplaat perfek plat is en vry is van enige oorblywende kromming wat opgerol word. Dit is deurslaggewend vir die daaropvolgende vormingstappe en beïnvloed uiteindelik die kwaliteit van die gelaste naat.
Sodra dit afgeplat is, beweeg die staalplaat deur 'n reeks vormrolle. Hierdie rolle buig die plaat geleidelik in 'n silindriese vorm, wat 'n "oop naatpyp" genoem word. Die rande van die plaat word versigtig in lyn gebring om voor te berei vir die sweisproses. Die akkuraatheid van hierdie vormingstadium is van kritieke belang, aangesien dit die kwaliteit van die sweislas en die algehele strukturele integriteit van die voltooide pyp direk beïnvloed.
Interessant genoeg word die deursnee van die pyp in hierdie stadium bepaal deur die vormrolle aan te pas. Hierdie buigsaamheid stel vervaardigers in staat om pype van verskillende groottes te vervaardig deur dieselfde produksielyn te gebruik, wat ERW-pypvervaardiging 'n veelsydige en doeltreffende proses maak.
Sweiswerk en grootte
Die hart van elektriese weerstandsgesweisde pypvervaardiging lê in die sweisproses. Soos die naam aandui, word elektriese weerstandssweising gebruik om die rande van die gevormde staalplaat te verbind. Hierdie proses gebruik die beginsel van elektriese weerstand om hitte aan die rande van die staalplaat te genereer, wat hulle effektief smelt en saamsmelt.
In ERW word hoëfrekwensie elektriese stroom aan die rande van die staal toegedien deur kontakwiele of glykontakte. Die weerstand van die staal teen hierdie stroom genereer intense, gelokaliseerde hitte. Terselfdertyd word druk toegepas om die verhitte rande saam te druk, wat 'n smeeslas skep. Hierdie proses gebeur voortdurend soos die pyp deur die produksielyn beweeg, wat 'n konsekwente, longitudinale sweislas oor die hele lengte van die pyp skep.
Een van die belangrikste voordele van ERW is dat dit geen bykomende vulmateriaal benodig nie. Die sweislas word suiwer uit die moedermetaal gevorm, wat kan lei tot 'n sterker las in vergelyking met ander sweismetodes. Die spoed van die ERW-proses dra ook by tot die doeltreffendheid en kostedoeltreffendheid daarvan in pypproduksie.
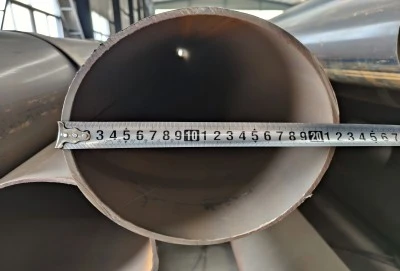
Na sweiswerk gaan die pyp deur maatrolle. Hierdie rolle verfyn die pyp se deursnee en rondheid, om te verseker dat dit aan die vereiste spesifikasies voldoen. Die grootteproses help ook om enige interne spanning wat tydens die vorm- en sweisfase ontwikkel het, te verlig, wat bydra tot die algehele kwaliteit en betroubaarheid van die finale produk.
Kwaliteitbeheer en Na-verwerking
Gehaltebeheer is 'n kritieke aspek van ERW-pypvervaardiging. Dwarsdeur die produksieproses word verskeie kontroles en toetse uitgevoer om te verseker dat die pyp aan alle vereiste standaarde en spesifikasies voldoen.
Een van die primêre gehaltebeheermaatreëls is nie-vernietigende toetsing (NDT) van die sweisnaat. Dit behels tipies ultrasoniese of werwelstroomtoetsing, wat enige defekte of teenstrydighede in die sweislas kan opspoor sonder om die pyp te beskadig. Hierdie toetse word dikwels intyds uitgevoer soos die pyp vervaardig word, wat onmiddellike regstellende aksie moontlik maak indien enige probleme opgespoor word.
Hidrostatiese toetsing is nog 'n belangrike kwaliteitsbeheermaatreël. In hierdie toets word 'n elektriese weerstandsgesweisde pyp met water gevul en onder druk geplaas tot 'n vlak bo die ontwerpte bedryfsdruk. Hierdie toets kontroleer vir enige lekkasies of swakhede in die pypliggaam of sweisnaad.
Na-verwerkingstappe kan hittebehandeling insluit om die pyp se meganiese eienskappe te verbeter of om enige oorblywende spanning van die vervaardigingsproses te verlig. Die pyp kan ook reguit gemaak word om te verseker dat dit aan reguitheidstoleransies voldoen.
Laastens word die pyp tot die verlangde lengte gesny, en eindafwerkingsbewerkings soos skuins of skroefwerk kan uitgevoer word, afhangende van die pyp se beoogde toepassing. Die voltooide pype word dan geïnspekteer, gemerk volgens die toepaslike standaarde, en voorberei vir verskeping.
Longma Groep
Die vervaardiging van elektriese weerstandsgesweisde pype is 'n komplekse maar doeltreffende proses wat gevorderde tegnologie met presiese ingenieurswese kombineer. Van die noukeurige voorbereiding van grondstowwe tot die hoëtegnologiese sweisproses en streng gehaltebeheermaatreëls, is elke stap ontwerp om pype te produseer wat aan die hoogste standaarde van gehalte en prestasie voldoen.
Longma Groep Elektriese Weerstandsgesweisde Staalpyp word vervaardig om aan 'n reeks bedryfstandaarde te voldoen, wat kwaliteit en betroubaarheid verseker. Hierdie pype voldoen aan die spesifikasies van API 5L, ASTM A53, ASTM A500, ASTM A252 en ASTM A795 en is ontwerp vir verskeie toepassings in die olie-, gas- en konstruksiebedrywe, wat 'n robuuste oplossing bied vir beide strukturele en drukpypbehoeftes. As u u elektriese weerstandsgesweisde pypvervaardigers kies, kontak gerus LONGMA GROUP by info@longma-group.com.








