
Visuele inspeksie:
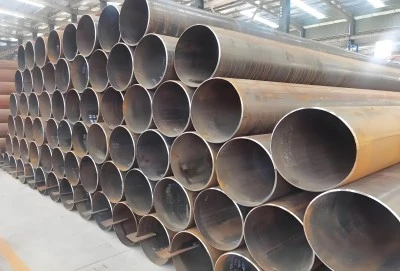
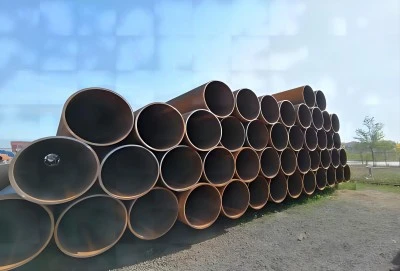
Visuele inspeksie is die eerste en fundamentele stap in die beoordeling van die kwaliteit van API 5L X56-pype . Hierdie proses behels 'n deeglike ondersoek van die pyp se oppervlaktoestand, beide intern en ekstern, om enige sigbare defekte of onreëlmatighede te identifiseer wat die pyp se werkverrigting en integriteit kan benadeel. Tydens visuele inspeksie ondersoek gekwalifiseerde inspekteurs die pypoppervlak vir verskeie defekte, insluitend skrape, duike, growwe gate en oppervlaklaminasies. Die inspeksieproses gee besondere aandag aan die pyp-eindstukke, waar skade tydens hantering en vervoer die meeste waarskynlik sal voorkom. Inspekteurs kyk ook na behoorlike identifikasiemerke, insluitend hittenommer, vervaardiger se naam en spesifikasiebesonderhede soos vereis deur API 5L-standaarde.
Die interne oppervlak-inspeksie vereis voldoende beligting en kan gespesialiseerde toerusting soos borescopes of afstand visuele inspeksie-gereedskap vir pype met kleiner diameters gebruik. Inspekteurs kyk vir interne oppervlakdefekte, netheid en die kwaliteit van interne laag indien van toepassing. Enige tekens van korrosie, putte of vervaardigingsdefekte word noukeurig gedokumenteer en teen aanvaardingskriteria geëvalueer. Die sweisnaat, indien teenwoordig, geniet spesiale aandag tydens visuele inspeksie. Inspekteurs ondersoek die sweisprofiel, belyning en oppervlaktoestand vir enige onreëlmatighede wat sweisdefekte of kwaliteitskwessies kan aandui. Die inspeksie verifieer ook dat die sweisversterkingshoogte aan spesifikasievereistes voldoen.
|
|
|
Dimensionele inspeksie:
Dimensionele inspeksie van API 5L X56-pype behels presiese metings om voldoening aan gespesifiseerde geometriese vereistes te verifieer. Dit sluit in die kontrolering van die pypdiameter, wanddikte, lengte, reguitheid en punthaaksheid. Akkurate dimensionele beheer is van kritieke belang om behoorlike passing tydens installasie te verseker en strukturele integriteit tydens diens te handhaaf. Wanddiktemetings word tipies uitgevoer met behulp van ultrasoniese diktemeters met voorgeskrewe tussenposes langs die pyplengte en omtrek. Hierdie metings verifieer die eenvormigheid van wanddikte en voldoening aan minimum diktevereistes. Spesiale aandag word gegee aan areas naby die lasnaad en pype-eindpunte waar variasies in dikte meer geneig is om te voorkom.
Out-of-rondheid (ovaalheid) metings word uitgevoer met behulp van gespesialiseerde meters of gekalibreerde meettoestelle. Die pypdeursnee word op verskeie punte rondom die omtrek gemeet om te verseker dat dit binne aanvaarbare toleransies bly. Eindhoekigheid word geverifieer met behulp van toepaslike meetinstrumente om behoorlike belyning tydens pyplynsamestelling te verseker. Lengtemetings word uitgevoer met behulp van gekalibreerde meettoestelle, en reguitheid word nagegaan met behulp van reguitlyne of lasergebaseerde meetstelsels. Alle dimensionele metings word gedokumenteer en vergelyk teen die toleransies gespesifiseer in API 5L en enige bykomende kliëntvereistes.
Materiële toetsing:
Materiaaltoetsing vir API 5L X56-pype omvat 'n omvattende reeks meganiese en chemiese toetse om die pypmateriaal se eienskappe en werkverrigtingseienskappe te verifieer. Hierdie toetse is van kritieke belang om te verseker dat die pyp aan die sterkte-, taaiheids- en duursaamheidsvereistes vir sy beoogde dienstoestande voldoen. Chemiese analise word uitgevoer om te verifieer dat die materiaalsamestelling binne gespesifiseerde reekse vir verskeie elemente, insluitend koolstof, mangaan, fosfor en swael, val. Moderne toetsmetodes soos optiese emissiespektroskopie bied vinnige en akkurate analise van materiaalchemie. Die chemiese samestelling beïnvloed direk die pyp se meganiese eienskappe en sweisbaarheid.
Meganiese toetse sluit trektoetse in om vloeisterkte, treksterkte en rek-eienskappe te verifieer. Toetsmonsters word volgens gestandaardiseerde prosedures voorberei en met behulp van gekalibreerde toerusting getoets. Impaktoetsing, soos die Charpy V-kerftoets, evalueer die materiaal se taaiheid en weerstand teen bros breuk by gespesifiseerde temperature. Hardheidtoetsing word uitgevoer om te verifieer dat materiaalhardheid binne aanvaarbare reekse val en om te kyk vir eenvormigheid van eienskappe. Bykomende toetse kan buigtoetse, afplattoetse en hidrostatiese toetse insluit, afhangende van die spesifieke vereistes van die toepassing en klantspesifikasies.
Druktoetsing:
Druktoetsing is 'n kritieke gehalteverifikasiestap vir API 5L X56-pype, ontwerp om die pyp se strukturele integriteit en lekdigtheid onder druk te bevestig. Die mees algemene metode is hidrostatiese toetsing, waar pype onder druk geplaas word met water tot 'n gespesifiseerde toetsdruk wat die maksimum bedryfsdruk oorskry. Tydens hidrostatiese toetsing word pype met water gevul en onder druk geplaas tot die vereiste toetsdruk, tipies 1.5 keer die ontwerpdruk of hoër soos gespesifiseer deur toepaslike kodes en standaarde. Die druk word vir 'n bepaalde duur gehandhaaf terwyl inspekteurs monitor vir enige tekens van lekkasie, vervorming of drukverlies. Temperatuurkompensasie kan nodig wees om rekening te hou met drukvariasies as gevolg van temperatuurveranderinge tydens toetsing.
Gevorderde toetsmetodes kan akoestiese emissietoetsing tydens druktoetse insluit om potensiële defekte op te spoor en op te spoor. Hierdie nie-vernietigende toetstegniek kan aktiewe defekte identifiseer wat dalk nie deur ander inspeksiemetodes sigbaar is nie. Die toetsresultate word noukeurig gedokumenteer, insluitend toetsdruk, duur en enige waarnemings wat tydens die toets gemaak is. Vir spesiale toepassings kan addisionele druktoetsvereistes sikliese druktoetsing insluit om moegheidsweerstand of pneumatiese toetsing te evalueer wanneer hidrostatiese toetsing nie prakties is nie. Alle druktoetsprosedures moet aan veiligheidsvereistes voldoen en uitgevoer word deur gekwalifiseerde personeel met behulp van gekalibreerde toerusting.
API 5L X56 pyp te koop:
LONGMA GROEP handhaaf streng gehaltebeheerprosesse dwarsdeur die vervaardiging van API 5L X56-pype . Ons omvattende gehalteversekeringsprogram verseker dat elke pyp voldoen aan of die vereistes van API 5L-spesifikasies en toepaslike internasionale standaarde oortref. Die vervaardigingsproses word noukeurig gemonitor in elke stadium, van materiaalkeuse tot finale inspeksie. Ons gehaltebeheerlaboratorium is toegerus met moderne toetstoerusting en word beman deur gekwalifiseerde personeel wat alle vereiste toetse en inspeksies uitvoer. Elke pyp ondergaan deeglike inspeksie en toetsing volgens gestandaardiseerde prosedures voordat dit vrygestel word vir versending. Volledige dokumentasie, insluitend materiaaltoetsverslae en inspeksiesertifikate, word saam met elke bestelling voorsien.
LONGMA GROUP se verbintenis tot gehalte strek verder as basiese voldoening aan standaarde en sluit voortdurende verbetering van vervaardigingsprosesse en gehaltebeheerprosedures in. Ons tegniese span werk nou saam met kliënte om hul spesifieke vereistes te verstaan en te verseker dat ons pype aan hul prestasieverwagtinge voldoen. Vir navrae oor ons API 5L X56-pyp en gehaltebeheerprosesse, kontak ons asseblief by info@longma-group.com . Ons verkoopspan kan gedetailleerde inligting verskaf oor produkspesifikasies, toetsvermoëns en gehaltesertifiseringsopsies.








