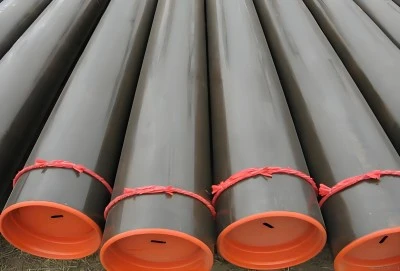
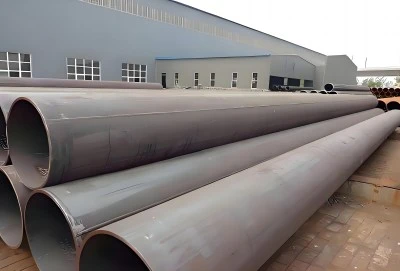
Die sweis van API 5L X80-pype vereis streng nakoming van gevorderde prosedures wat rekening hou met die hoë sterkte-eienskappe en metallurgiese sensitiwiteit daarvan. Die belangrikste vereistes sluit in presiese hitte-insetbeheer, behoorlike vulmateriaalkeuse wat ooreenstem met X80 se chemiese samestelling, gekwalifiseerde sweissertifisering, verpligte voorverhittingsprotokolle, beheerde tussenpastemperature en omvattende nie-vernietigende toetsing. Daarbenewens verseker hittebehandelingsoorwegings na die sweis en streng kwaliteitsdokumentasie dat die sweisintegriteit aan API 5L PSL2-standaarde voldoen, wat waterstofgeïnduseerde krake voorkom terwyl die pyp se uitsonderlike sterkte en taaiheidseienskappe, wat noodsaaklik is vir hoëdruk-transmissiestelsels, gehandhaaf word.
|
|
|
Verstaan van API 5L X80-pyp en die sweisuitdagings daarvan
Die ontwikkeling van hoësterkte-lynpype is 'n groot stap vorentoe in pyplynbou, en Api 5l X80-pyp is die leier in hierdie veld. Hierdie graad het 'n minimum vloeigrens van 555 MPa (80 500 psi), wat beteken dat dit baie goed werk in moeilike situasies soos stygpype op see en langafstand-aardgasvervoer. Noukeurig beheerde termomeganiese verwerking en mikrolegeringselemente soos niobium, vanadium en titanium skep 'n fynkorrelige mikrostruktuur van naaldvormige ferriet of bainiet. Dit gee die materiaal sy hoë meganiese eienskappe.
Maar dieselfde dinge wat X80-pype wenslik maak, maak dit ook op sommige maniere moeilik om te sweis. Omdat die materiaal sensitief is vir termiese siklusse, kan die gebruik van verkeerde sweistegnieke die hitte-geaffekteerde sone (HAZ) beskadig, wat veranderinge in hardheid, minder taaiheid of krake wat deur waterstof veroorsaak word, kan veroorsaak. Sweisreste kan met dienslaste kombineer, wat die langtermynstabiliteit van die pyplyn kan beïnvloed. Om hierdie probleme te verstaan, is die eerste stap om effektiewe sweiskontroles in plek te stel wat die pyp se gemanipuleerde eienskappe selfs tydens vervaardiging en installasie in die veld behou.
Chemiese Samestelling se Impak op Sweisbaarheid
Alhoewel X80-pyp baie sterk is, is dit redelik maklik om te sweis omdat dit 'n lae koolstofekwivalent het (gewoonlik CE(IIW) < 0.43). Met hierdie versigtige mengsel van legeringselemente kan die materiaal ongelooflike meganiese eienskappe hê terwyl dit steeds 'n struktuur het wat dit maklik maak om te sweis. Aankoopspanne moet seker maak dat meultoetssertifikate toon dat hulle aan die chemiese vereistes van API 5L PSL2 voldoen. Indien nie, kan dit 'n groot uitwerking op sweisprosedures en die keuse van verbruiksgoedere hê.
Oorwegings vir Meganiese Eienskappe
Wanneer die rek-tot-trekverhouding onder 0.93 gehou word, is die materiaal meer buigsaam voordat dit breek, wat baie belangrik is vir spanning-gebaseerde pyplynontwerp. Dit verg streng prosesbeheer tydens sweiswerk om hierdie eienskappe in die sweislas, die warm sone en die basismetaal te handhaaf. Om seker te maak dat sweisverbindings altyd goed werk, moet die hoë Charpy V-Notch-energiewaardes en Drop-Weight Train Test-skuifareapersentasies wat goeie X80-pyp definieer, gehandhaaf of geëwenaar word.
Belangrike sweisvereistes vir API 5L X80-pyp
Die sweis van hoësterkte-lynpype begin lank voordat die boog tref. Deur na EN 10204 3.1 of 3.2 Materiaaltoetssertifikate te kyk, kan u seker wees dat die aankomende pyp aan sekere chemiese en meganiese vereistes voldoen. Sweiser se kwalifiserende rekords moet toon dat die sweiser vaardig is in die spesifieke take, rolle en materiale wat vir die werk benodig word. Hierdie aanvanklike stappe stel die standaard vir kwaliteit vir alle toekomstige sweisprosesse.
Voorbereidingsstandaarde voor sweiswerk
Die voorbereiding van die oppervlak van die api 5l X80-pyp vereis dat daar noukeurige aandag aan elke detail gegee word. Om seker te maak dat die pyppunte volledig binnegedring en gesmelt is, moet hulle teen die regte hoek afgeskuins word (30 grade met 'n 1.6 mm-wortelvlak). Wanneer jy binne 50 mm van die sweissone skoonmaak, raak jy ontslae van meulskaal, roes, nattigheid en ander dinge wat waterstof of ander foute in die sweispoel kan bring. Baie spesifikasies sê dat die onderdeel met oplosmiddels en dan meganiese metodes skoongemaak moet word om dit so skoon as nodig te kry voordat sweiswerk kan begin.
Seleksie van sweisproses
Daar is 'n aantal nuttige sweismetodes vir X80-toepassings, en elkeen het sy eie voordele:
Beskermde metaalboogsweising (SMAW) word steeds algemeen gebruik vir veldomtreklasse omdat dit buigsaam is en nie baie toerusting benodig nie. Lae-waterstof-elektrodes, soos E9010 of E10018-G, pas sterktes goed by en behou hul taaiheid. Handmatige prosesse is minder produktief as outomatiese prosesse, maar opgeleide sweisers kan aanpas by veranderende toestande op die werksterrein.
Gasmetaalboogsweising (GMAW) en vloeikernboogsweising (FCAW) kan materiale vinniger en meer konsekwent giet. Deur hierdie metodes in semi-outomatiese of volledig gemeganiseerde stelsels te gebruik, kan jy die sweisinstellings fyn instel, wat variasie verminder. Die konstante draadtoevoer maak hierdie metodes goed vir vervaardigingsateliers omdat dit werk aan langer nate versnel.
Ondergedompelde boogsweising (SAW) is die beste manier om longitudinale en spiraalvormige naatsweislasse in pype te maak, want dit het die hoogste afsettingstempo's en beste sweiskwaliteit. Die korrelvormige vloeimiddel beskerm die sweispoel en voeg legeringselemente by. Die hoë hitte-invoerdoeltreffendheid werk goed vir die dikwandige gedeeltes wat algemeen voorkom in X80-pype met groot deursnee.
Hitte-invoer en temperatuurbeheer
Een van die belangrikste dele van die sweis van X80-pype is die beheer van die hoeveelheid termiese energie wat ingaan. Te veel hitte kan die HAZ-korrelstruktuur growwer maak, wat die hardheid daarvan verlaag en harde martensitiese sones skep wat maklik is om te kraak. Hitte-invoer is gewoonlik beperk tot 1.5 tot 2.5 kJ/mm in die bedryf, maar strenger perke mag nodig wees vir sekere projekte gebaseer op pypwanddikte en dienstoestande.
Deur die verkoelingsproses te vertraag en waterstof uit die sweisone te laat ontsnap voordat die mikrostrukturele verandering voltooi is, verminder voorverhitting die risiko van waterstofskeure. Meestal is die minimum voorverhittingstemperatuur tussen 100°C en 150°C. Vir dikker mure of kouer buitetemperature is hoër getalle nodig. Temperatuurbeheer tussen passe, gewoonlik tussen 150°C en 250°C gehou, keer dat te veel hitte opbou en meganiese eienskappe afbreek. Dit keer ook dat die materiaal te vinnig tussen passe afkoel.
Keuse van vulmateriaal
Die sweislas sal net so goed werk soos die pyp self as die meganiese eienskappe van die twee metale dieselfde of net 'n bietjie verskil. Vulmateriaal moet versigtig gekies word op grond van hoe goed hulle met ander chemikalieë werk, hoe sterk hulle moet wees en hoe taai hulle moet wees. Verbruikbare materiale wat voldoen aan AWS-klassifikasies soos E9010 en E10018-G, of gepatenteerde formulasies wat net vir hoësterkte-lynpype gemaak is, werk goed genoeg vir X80-toepassings.
Die hoeveelheid waterstof in die vulmateriaal benodig ekstra sorg. Die risiko van koue krake in die HAZ is laer wanneer lae-waterstof of beheerde-waterstof verbruikbare materiale gebruik word. Om elektrodes in warm berging teen 70–150°C te hou en die kontaktyd te beperk nadat hulle uit berging gehaal is, is van die regte maniere om hulle te berg en te hanteer sodat die lae-waterstof eienskappe wat nodig is vir goeie sweislasse behoue bly.
Oorwegings vir hittebehandeling na sweiswerk
Alhoewel dit nie altyd vir api 5l X80-pype vereis word nie , kan hittebehandeling na sweis (PWHT) oorblywende ladings verminder en harde kolle in die warm sone (HAZ) versag indien die projek of kode dit so aandui. Of PWHT gebruik moet word, hang af van dinge soos die breedte van die mure, die dienstoestande en die eienaar se vereistes. Noukeurige beheer van verhittingstempo's, houtemperature (gewoonlik tussen 590 en 650°C) en verkoelingstempo's is nodig om seker te maak dat die proses spanning verlig sonder om die eienskappe van die basismetaal te verander.
Nie-vernietigende toetsprotokolle
Volledige NDT-toetsing bevestig die kwaliteit van die sweislas en die sterkte van die struktuur. Teen 100% dekking kan radiografiese (RT) of ultrasoniese (UT) toetsing interne breuke soos onvoldoende smelting, porositeit of krake opspoor. Baie standaarde vereis beide volumetriese en oppervlakondersoeke. Om foute te vind wat die oppervlak breek, word magnetiese deeltjietoetsing (MT) of vloeistofpenetranttoetsing (PT) dikwels gebruik. Inspeksiemaatskappye soos SGS en Bureau Veritas kyk dikwels na of doen hierdie toetse, en maak seker dat hulle korrek en onafhanklik gedoen word, wat aan die behoeftes van beide die eienaar en die regering voldoen.
Vergelykende Analise: Sweisvereistes van X80 teenoor Ander Pypgrades
Om te weet hoe die standaarde vir die sweis van X80 verskil van dié vir ander grade, help ingenieurs en verkrygingswerkers om die beste gebruik van hulpbronne en prosesse te maak. Om van laer grade soos X52 of X65 na X80 oor te skakel, vereis meer as net meer krag. Sweismetodes en gehaltebeheer moet ook heeltemal verander word.
X80 teenoor X70 en X65
Om van X70 (minimum opbrengs 485 MPa) na X80 te gaan, gee jou ongeveer 14% meer sterkte, maar die veranderinge in die sweisparameters is groter as wat hierdie getal wys. Omdat X80 strenger koolstofekwivalentlimiete en meer komplekse mikrostrukture het, benodig dit meer presiese beheer oor hitte-invoer en meer versigtige keuse van verbruiksgoedere. Vir X70-sweisprosesse mag parametervensters groter wees, maar vir X80 is daar minder ruimte vir foute. As gevolg van die hoër sterkte moet vulmateriaal beter werkverrigtingseienskappe hê. Dikwels beteken dit die gebruik van unieke of hoogs gekwalifiseerde verbruiksgoedere in plaas van standaardklassifikasies.
Vergelyking met laer sterktegrade
Wanneer dit in matige druksituasies gebruik word, is X52- en X60-grade algemeen. Hulle maak voorsiening vir meer buigsame sweisprosesse met 'n wyer reeks parameters en minder streng vereistes vir voorverhitting. Hierdie grade werk gewoonlik met standaard koolstofstaalgereedskap en -metodes, sonder die streng prosesbeheer wat vir X80 benodig word. Die goedkoper en makliker vervoerbare voordele van X80 se dunner wande vir dieselfde drukgraderings moet opgeweeg word teen die behoefte aan meer komplekse sweiswerk en hoër gehaltestandaarde.
Verskille tussen vlekvrye staal en spesialiteitslegerings
Wanneer X80-sweiswerk op lyne van vlekvrye staal of 'n korrosiebestande metaal gedoen word, is die fokus meer op die beheer van HAZ-hardheid en waterstofkrake as om die korrosiebestandheid hoog te hou deur die regte beskermingsgas te kies of tussen gange skoon te maak. Aan die ander kant benodig X80 steeds baie meer sorg as gewone koolstofstaal. Dit is in 'n middelgrond waar dit gespesialiseerde kennis en metodes benodig, maar is makliker om mee te werk as skaars materiale.
Gevolgtrekking
Om Api 5l X80-pyp suksesvol te sweis , moet jy baie weet oor die eienskappe van die materiaal, die regte stappe presies volg en die proses heeltyd dophou. Die groot sterkte en taaiheid van X80 maak dit 'n goeie keuse vir hoëdruk-transmissiestelsels. Om hierdie ontwerpte eienskappe te behou, moet sweiswerk versigtig gedoen word. Elke stap, van die noukeurige voorbereiding van die pyp voor sweiswerk tot die finale NDT-kontrole, maak die las sterker en verbeter die pyplyn se langtermynprestasie. Wanneer verskaffers en kontrakteurs gekies word, moet mense wat in verkryging werk na meer as net koste kyk. Hulle moet kyk na dinge soos bewese ervaring, opgedateerde sertifisering en sistematiese kwaliteitsbenaderings. Die wenke en truuks wat hier verduidelik word, kan jou help om X80-projekte te maak wat suksesvol is en aan streng tegniese vereistes voldoen terwyl jy op skedule en binne begroting bly.
FAQ
Watter voorverhittingstemperatuur word benodig vir X80-pypsweiswerk?
Vir X80-pype is die laagste temperature wat nodig is om dit voor te verhit gewoonlik tussen 100°C en 150°C, maar dit hang af van die wanddikte, die temperatuur buite en die behoeftes van die projek. Hoër verwarmingsvlakke is nodig vir kouer plekke en mure wat dikker is om die verkoelingsproses te vertraag en te keer dat waterstof krake veroorsaak. Voordat sweiswerk begin, moet temperature met gekalibreerde kontaktermometers of infrarooi toestelle nagegaan word. Die voorverhittingsone moet ten minste 75 mm aan beide kante van die las wees.
Kan standaard koolstofstaalelektrodes vir X80-sweiswerk gebruik word?
Normale koolstofstaalelektrodes is nie goed genoeg vir X80-gebruike nie. Vir hoësterkte-basismetale is ooreenstemmende of oorpassende vulmateriaal gewoonlik AWS E9010- of E10018-G-grade of spesiale formules wat spesifiek vir hoësterkte-lynpype gemaak is. Hierdie spesifieke materiale gee sweislasse die sterkte, taaiheid en waterstofbeheer wat hulle nodig het om goed te wees. As jy die verkeerde vulmateriaal gebruik, kan jy met onderdele eindig wat nie behoorlik ooreenstem nie en onder dienslaste breek.
Hoe beïnvloed wanddikte X80-sweisprosedures?
Wanddikte beïnvloed baie aspekte van sweiswerk, soos die hoeveelheid hitte wat gebruik kan word, die tyd wat nodig is om op te warm, die temperatuurbeheer tussen sweispasse, en die keuse van hittebehandeling na die sweisproses. Om te verhoed dat dele te vinnig afkoel, moet hulle tot hoër temperature verhit word, hulle benodig dalk meer as een sweispass met noukeurige volgorde om oorblywende spanning te hanteer, en hulle benodig gewoonlik meer NDT-dekking. Om seker te maak dat die gevalideerde parameters goeie resultate oor die hele projek lewer, moet die prosedurekwalifikasietoetsing gebaseer wees op die werklike produksiedikte-reekse.
Gereed om Premium API 5L X80 Pyp vir jou Volgende Projek te bekom?
Jy kan Longma Group vertrou as jou Api 5l X80 pypvervaardiger, want hulle vervaardig al 20 jaar lank hoëgehalte produkte en het baie kwaliteitsertifikate en kliëntgerigte diens. Ons toonaangewende fabrieke vervaardig hoësterkte lynpype wat aan die strengste internasionale standaarde voldoen. Ons bied ook volledige dokumentasiepakkette en tegniese ondersteuning vir die hele lewensiklus van jou projek. Ons kan meer as 'n miljoen ton staal elke jaar produseer, vinnige 7-dae aflewering bied, en volledige vervaardigingsdienste bied wat sweisvoorbereiding en anti-korrosie behandelings insluit. Dit beteken dat ons jou projekgereed oplossings kan bied wat jou help om dinge vinniger gedoen te kry. Of jy nou langafstand-transmissiestelsels, installasies op die buiteland of moeilike EPC-projekte beplan, ons ervare span kan jou die kwaliteitsversekering en responsiewe vennootskap gee wat jou verkryging benodig. Kontak ons dadelik by info@longma-group.com om oor jou Api 5l X80 pypbehoeftes te praat en uit te vind hoe ons goedgekeurde produksiedienste en lae pryse op Api 5l X80 pype te koop jou besigheid kan help.